


Uçak motoru entegre bıçak halkasının çatlak analizi yöntemi
Uçak motoru performansının artmasıyla birlikte türbin kanatları için hafif ve yüksek verimli malzemeler gelişen bir trend haline geldi. Silisyum karbür uzun fiber takviyeli titanyum matrisli kompozitler, iyi ağırlık azaltma etkileri ve dairesel yüklere dayanma yetenekleri nedeniyle büyük ilgi görmüştür. Bu türbin kanadı malzemesi yüksek mukavemete, yüksek sıcaklık direncine ve mükemmel yorulma ve sürünme özelliklerine sahiptir. Üretim süreci, titanyum alaşımının bir bıçak şekline dönüştürülmesini, bıçak halkasındaki yarıkların kompozit malzemeyi doldurmak için ayrılmasını ve daha sonra sıcak izostatik presleme teknolojisiyle sıkı bir şekilde bağlanmasını içerir.
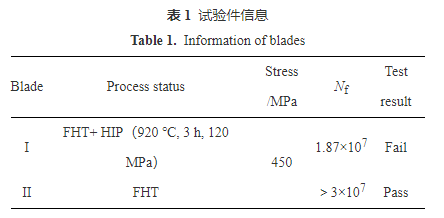
Bu çalışmada, FHT+HIP prosesi kullanan kanat I'in ve sadece FHT prosesi kullanan kanat II'nin titreşim yorulma ömrü test edilmiş ve hedef çevrim sayısı 3×10^7 olarak belirlenmiştir. Bıçak I uç çatlağı nedeniyle testi 1,8×10^7 kez sonlandırırken, bıçak II testi geçti. Makroskobik inceleme, kırılma analizi, malzeme testi, mekanik test ve sonlu eleman simülasyonu aracılığıyla, kanat I'in çatlak özellikleri ve nedenleri, arıza modunu belirlemek üzere analiz edildi.
1. Test süreci ve sonuçları
1.1 Makroskobik Muayene
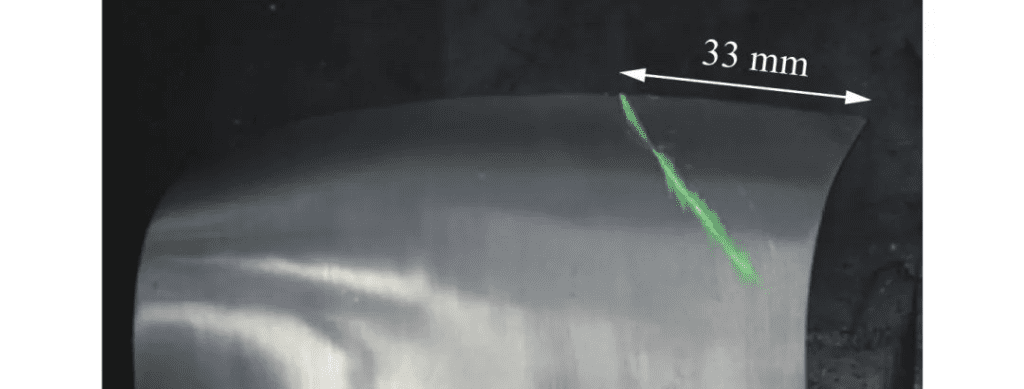
Bıçak I çatlağına ait floresans tespit sonuçları Şekil 1'de gösterilmektedir. Bıçağın uç ucuna yakın çatlaklar vardı ve floresans, çatlakların bıçağın kalınlık yönüne nüfuz ettiğini ve çatlakların bıçağın ucundan yaklaşık 33 mm uzakta olduğunu gösterdi. bıçağın giriş kenarı.
1.2 Kırılma analizi
Bıçağın çatlağı açılmış olup kırığın makro morfolojisi Şekil 2'de gösterilmektedir. Kırık grimsi beyazdır ve rengi yapay olarak açılan alandan açıkça farklıdır. Kırığın genel dalgalanması küçüktür ve yayılan kenarların ve yorulma yaylarının özellikleri açıktır, bu da kırılmanın yorulma çatlaması olduğunu gösterir. Genel sayıya odaklanın: önce iki makine gücü, devasa iki makine verilerine ücretsiz erişim, iki makine bilgisine ve temel teknolojilere odaklanın!
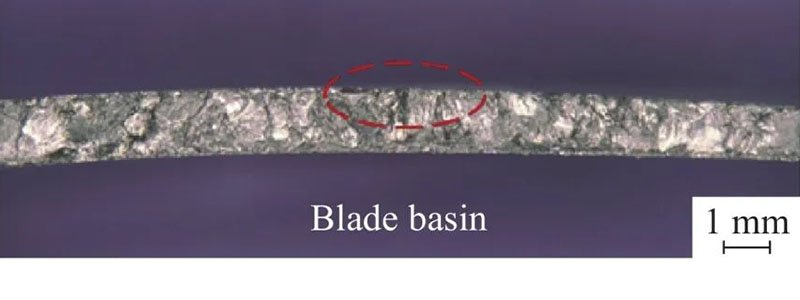
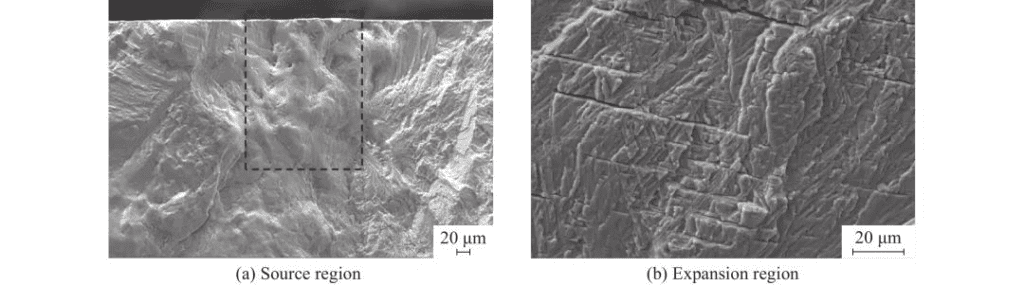
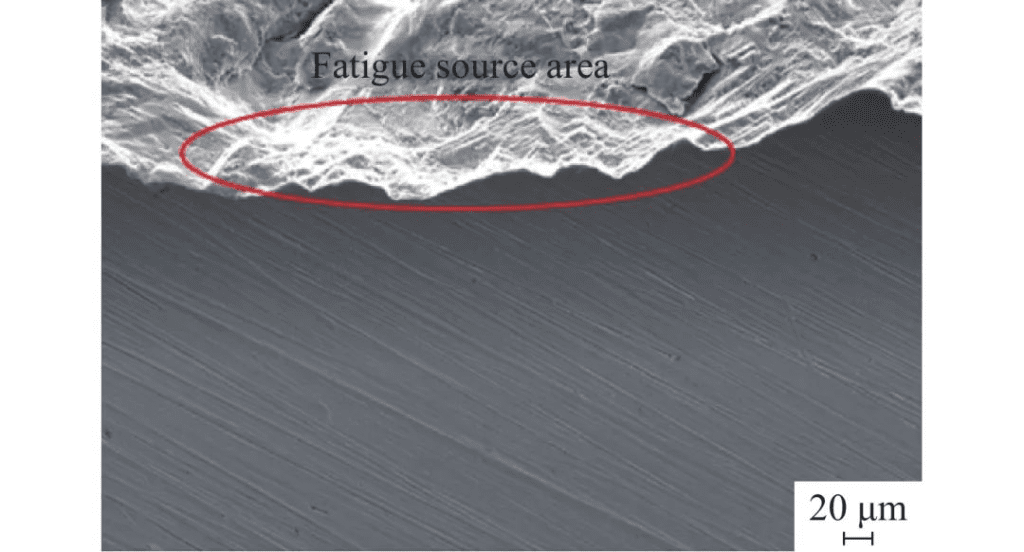
Bıçağın çatlak kırılmasını mikroskobik olarak gözlemlemek için alan emisyon taramalı elektron mikroskobu (SEM) kullanıldı ve yayılan kenarların ve yorulma yaylarının bıçağın dorsal yüzeyinde birleştiği, yorgunluğun buradan başladığını ve tek kaynak özelliği. Kaynak bölgesinin konumu, Şekil 2'de kırmızı çizgi alanında gösterilmiştir. Daha fazla güçlendirilmiş gözlem, yorulma kaynak alanındaki aşınmanın ağır olduğunu ve hiçbir belirgin metalurjik kusurun gözlemlenmediğini gösterdi (Şekil 3a'daki siyah çizgi alanı). Enerji spektrumu analizinin sonuçları, bu bölgedeki O içeriğinin matristekinden açıkça daha yüksek olduğunu ve diğer elementlerde belirgin bir anormallik olmadığını göstermektedir. Uzatma alanında açık yorulma bantları ve ikincil çatlaklar görülebilmektedir, bu da kırılmanın yorulma olarak doğasını doğrulamaktadır (Şekil 3b). Kaynak bölgesinin yan yüzeyinde çatlakla belirli bir Açıya sahip olan bıçak işleme işaretleri (ŞEKİL 4) görülebiliyordu; bu da çatlak başlangıcının önemli düzeyde olmadığını gösteriyordu. Bıçağın arka tarafındaki yorulma kaynak bölgesinin makro konumu Şekil 5'te gösterilmektedir. Kaynak bölgesi, bıçağın ucunun uç yüzünden yaklaşık 15 mm ve giriş kenarından 20 mm uzaklıktadır ve bıçağın her iki tarafına da uzanır. bıçak ucu ve giriş kenarı.
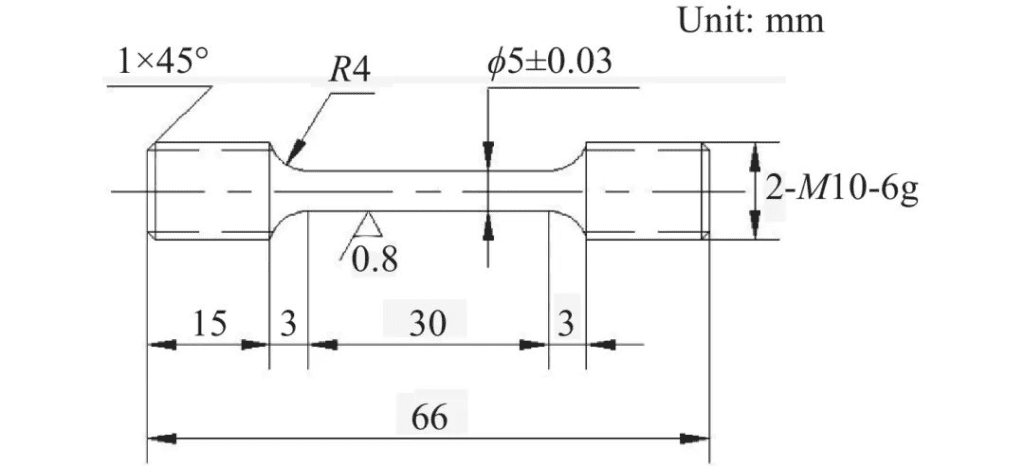
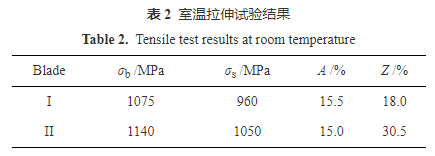
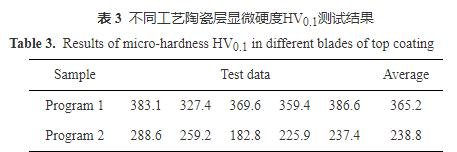
Her bir kanattan 4'er numune alınarak, kanat I ve II üzerinde mekanik performans testleri gerçekleştirilmiştir. Oda sıcaklığında çekme testi HB 5143-1996 standardına göre yapıldı, yükleme hızı 1 mm/dak oldu ve her durumda iki numune test edildi. Sonuçlar Tablo 2'de gösterilmiştir. Oda sıcaklığında yüksek döngülü yorulma testi HB 5287-1996 standardına göre gerçekleştirildi ve her durum için iki numune test edildi. Sonuçlar Tablo 3'te gösterilmektedir.
Kanat I'in akma mukavemeti ve çekme mukavemeti, kanat II'ninkinden biraz daha düşüktür, uzama benzer ancak kesit büzülmesi açıkça farklıdır ve kanat I'de belirgin bir boyunlanma yoktur. Oda sıcaklığında yapılan yorulma testi, kanat I'in yorulma performansının kanat II'ninkinden önemli ölçüde düşük olduğunu gösterdi. FHT ile işleme tabi tutulan bıçaklar 3×10^7 kat test gereksinimlerini karşılayabilirken, FHT+HIP ile işleme tabi tutulan bıçaklar test gereksinimlerini karşılayamaz; bu da titreşim yorulma ömrü test sonuçlarıyla tutarlıdır.
1.5 Gerilme analizi
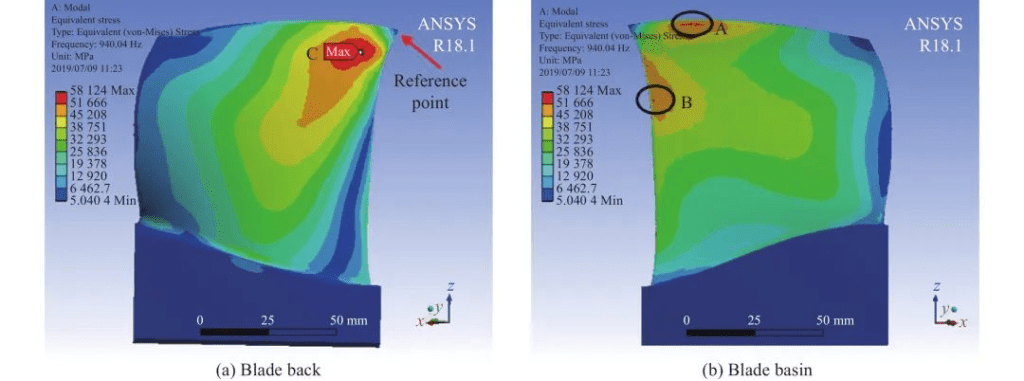
I kanadının çatlak kırılma yorulması bıçağın arka yüzeyinden kaynaklanır ve bıçağın uç yüzü ve yan tarafından belirli bir mesafeye sahiptir. Yorulma kökeni ile gerilim dağılımı arasındaki ilişkiyi analiz etmek amacıyla kanadın yüzey gerilim analizi ANSYS sonlu elemanlar simülasyon yazılımında gerçekleştirilmiştir.
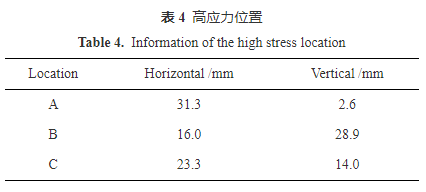
Bıçağın sonlu eleman modelinde ağ bölmesi için toplam 12 035 eleman ve 48 216 düğümden oluşan C3D10 elemanı kullanılmıştır. Sonlu eleman simülasyon analizi için birinci dereceden eğilme titreşim modu kullanıldı. Referans noktası giriş kenarı bıçak ucuydu ve zıvana kısmının sınır koşulu kök desteği olarak seçildi. Gerilim dağılımı sonuçları Şekil 2'de gösterilmiştir. 8. Kanat üzerinde üç yüksek gerilim seviyesi noktasının olduğu, maksimum gerilim noktasının bıçağın arka tarafında olduğu ve daha yüksek gerilim noktasının uç uç yüzüne ve bıçak haznesinin giriş kenarına yakın olduğu görülebilir. taraf. Karşılık gelen yüksek gerilim konumları Tablo 4'te gösterilmektedir. I kanadının yorulması, bıçağın arka yüzeyinden kaynaklanır ve kaynak alanı, bıçağın uç ucundan yaklaşık 15 mm ve giriş kenarından 20 mm'dir; bu, temel olarak tutarlıdır Bıçağın maksimum gerilim bölgesi C'nin konumu ile.
2. Analiz ve tartışma
Kırılma analizi, kanat I'in çatlak özelliklerinin yüksek çevrimli yorulma özelliklerine uygun olduğunu ve çalışma çevrimi sayısının 1,87×10^7 katına ulaştığını göstermektedir. FHT (ısıl işlem) işlemine tabi tutulan bıçaklar, 3×10^7 katı test gereksinimlerini karşılayabilmektedir; Ancak FHT+HIP (sıcak izostatik presleme) işlemine tabi tutulan bıçaklar yalnızca 3×10^6 döngüden sonra kırıldı ve plastisite ve yorulma özellikleri önemli ölçüde azaldı.
Yaprak II, net bir sepet yapısı oluşturmak için FHT işlemine tabi tutulur ve iğnemsi faz tanecik içinde dağıtılır, bu da malzemenin mukavemetini ve yorulma özelliklerini geliştirir. Öte yandan, FHT+HIP işleminden sonra kanat I'in taneciği önemli ölçüde büyür ve ikincil faz, tane sınırında sürekli olarak dağıtılır, bu da çatlağın tane sınırı boyunca kolayca yayılmasına ve dolayısıyla yorulma direncinin azalmasına neden olur.
Sonlu eleman analizi, kanadın maksimum gerilim noktasının kanadın arka tarafında yer aldığını göstermektedir; bu, kanadın çatlağı I'in kaynak bölgesinin konumuyla tutarlıdır. Bu, maksimum gerilme bölgesinin yorulma çatlaklarının oluşması için en muhtemel yer olduğunu gösterir. HIP ile muamele edilmiş bıçak I için, tane büyümesi ve sürekli fazın varlığı nedeniyle, bu bölge erken yorulma çatlamasına daha yatkındır.
Sonuçlar, yaşlanma işleminden sonra titanyum alaşımının ikincil dövülmesinin, iğne fazının küreselleşmesini destekleyebileceğini ve ince bir geçiş durumunda eşeksenli yapı oluşturabileceğini göstermektedir. Bu yapının kırılma tokluğu ağ sepet yapısına göre biraz daha düşük olmasına rağmen, entegre bıçak halkası dövmesi için daha uygun olabilir. Bu nedenle, olumsuz sürekli fazlı tanecik sınırı oluşumunu önlemek ve bıçağın genel performansını artırmak için işleme sırasını ayarlamak ve sıcak izostatik preslemeden sonra ikincil dövme uygulamak tavsiye edilir.
3. Sonuç ve Öneriler
1) FHT+ HIP işleminden sonra entegre halka şeklindeki bıçağın çatlak özelliği yüksek çevrimli yorulmadır ve yorulma çatlağı bıçağın arka yüzeyindeki maksimum gerilim bölgesinden kaynaklanır.
2) HIP işleminden sonra, yorulma direncini önemli ölçüde azaltan ve yorulma çatlaklarının erken başlamasına yol açan, düz tanecik sınırına sahip sürekli bir film oluşur.
3) Sürekli faz tane sınırlarının performans üzerindeki olumsuz etkisini önlemek için ince geçiş durumunda küreselleştirilmiş bir yapı elde etmek amacıyla sıcak izostatik presleme işleminden sonra ikincil bir dövme işleminin yapılması tavsiye edilir.


