


Uçak motoru bıçakları uzun süredir karmaşık ve sert bir çalışma ortamındadır ve çeşitli hasar kusurlarına eğilimlidir. Bıçakları değiştirmek pahalıdır ve bıçak onarım ve yeniden üretim teknolojisi üzerine yapılan araştırmaların büyük ekonomik faydaları vardır. Uçak motoru bıçakları esas olarak iki kategoriye ayrılmıştır: türbin bıçakları ve fan/kompresör bıçakları. Türbin bıçakları genellikle nikel bazlı yüksek sıcaklık alaşımları kullanırken, fan/kompresör bıçakları esas olarak titanyum alaşımları kullanır ve bazıları nikel bazlı yüksek sıcaklık alaşımları kullanır. Türbin bıçaklarının ve fan/kompresör bıçaklarının malzeme ve çalışma ortamlarındaki farklılıklar, farklı yaygın hasar türleriyle sonuçlanır, bu da onarımdan sonra elde edilmesi gereken farklı onarım yöntemleri ve performans göstergeleri ile sonuçlanır. Bu makale, uçak motoru bıçaklarında yüksek kaliteli onarım ve uçak motoru bıçaklarının yeniden üretilmesini sağlamak için teorik bir temel sağlamayı amaçlayan, şu anda uçak motoru bıçaklarında iki tür ortak hasar kusuru için kullanılan onarım yöntemlerini ve temel teknolojileri analiz etmekte ve tartışmaktadır.

Uçak motorlarında türbin ve fan/kompresör rotor bıçakları, santrifüj yükler, termal stres ve korozyon gibi uzun süreli sert ortamlara tabidir ve son derece yüksek performans gereksinimlerine sahiptir. Bunlar uçak motoru üretiminin en temel bileşenlerinden biri olarak listelenmiştir ve üretimleri tüm motor üretiminin iş yükünün% 30'undan fazlasını oluşturmaktadır [1-3]. Uzun süre sert ve karmaşık bir çalışma ortamında olan rotor bıçakları, çatlaklar, bıçak ucu aşınması ve kırık hasarı gibi kusurlara eğilimlidir. Bıçakları onarmanın maliyeti, tüm bıçağı üretmenin maliyetinin sadece% 20'sidir. Bu nedenle, uçak motoru bıçağı onarım teknolojisi üzerine yapılan araştırmalar, bıçakların hizmet ömrünü uzatmaya, üretim maliyetlerini azaltmaya ve büyük ekonomik faydalara sahip olmak için elverişlidir.

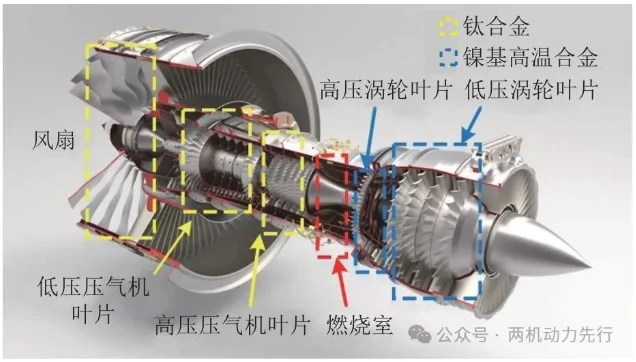
Uçak motoru bıçaklarının onarımı ve yeniden üretimi esas olarak aşağıdaki dört adımı içerir [4]: bıçak ön tedavi (bıçak temizliği [5], üç boyutlu inceleme ve geometrik rekonstrüksiyon [6-7] vb.); Malzeme birikimi (eksik malzemelerin [8-10] doldurulmasını ve birikimini tamamlamak için gelişmiş kaynak ve bağlantı teknolojisinin kullanımı dahil, performans geri kazanımı ısı işlemi [11-13], vb.); bıçak yenilemesi (taşlama ve parlatma gibi işleme yöntemleri dahil [14]); Onarım sonrası işlem (yüzey kaplaması [15-16] ve tedavinin güçlendirilmesi dahil [17], vb.), Şekil 1'de gösterildiği gibi, bunlar arasında, onarımdan sonra bıçağın mekanik özelliklerini sağlamanın anahtarıdır. Uçak motoru bıçaklarının ana bileşenleri ve malzemeleri Şekil 2'de gösterilmektedir. Farklı malzemeler ve farklı kusur formları için, karşılık gelen onarım yöntemi araştırması, yüksek kaliteli onarım ve hasarlı bıçakların yeniden üretilmesini sağlamak için temeldir. Bu makale, nesneler olarak nikel bazlı yüksek sıcaklık alaşımlı türbinli bıçaklar ve titanyum alaşım fan/kompresör bıçakları alır, bu aşamada farklı uçak motor bıçağı hasar türleri için kullanılan onarım yöntemlerini ve anahtar teknolojilerini tartışır ve analiz eder ve avantajlarını ve dezavantajlarını açıklar.
Nikel bazlı yüksek sıcaklık alaşımlı türbinli bıçak onarım yöntemi
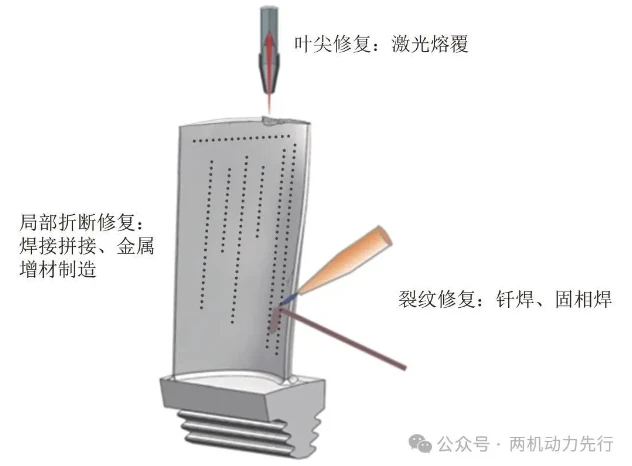
Nikel bazlı yüksek sıcaklık alaşımlı türbin bıçakları, yüksek sıcaklıkta yanma gazı ve karmaşık stres ortamında uzun süre çalışır ve bıçaklar genellikle yorgunluk termal çatlakları, küçük alan yüzey hasarı (bıçak ucu aşınması ve korozyon hasarı) ve yorgunluk kırıkları gibi kusurlara sahiptir. Türbin bıçağı yorgunluk kırığı onarımının güvenliği nispeten düşük olduğundan, kaynak onarımı olmadan yorgunluk kırığı meydana geldikten sonra doğrudan değiştirilir. Türbin bıçaklarının iki yaygın kusuru ve onarım yöntemleri Şekil 3'te gösterilmektedir [4]. Aşağıda, sırasıyla nikel bazlı yüksek sıcaklık alaşımlı türbin bıçaklarının bu iki tip kusurunun onarım yöntemlerini sunacaktır.
Nikel bazlı süper alaşım türbin bıçağı çatlak onarımı
Tarifli ve katı fazlı kaynak onarım yöntemleri genellikle türbin bıçağı çatlak kusurlarını onarmak için kullanılır, esas olarak aşağıdakiler dahil olmak üzere: vakum lehimleme, geçici sıvı faz difüzyon bağı, aktif difüzyon kaynağı ve toz metalurjisi yeniden üretim onarım yöntemleri.
Shan ve ark. [18], Ni-Cr-B-Si ve Ni-Cr-ZR lehir dolguları kullanarak CHS88 nikel bazlı alaşım bıçaklarındaki çatlakları onarmak için ışın vakum lehimleme yöntemini kullanmışlardır. Sonuçlar, Ni-Cr-B-Si lehimleme dolgu metali ile karşılaştırıldığında, Ni-Cr-ZR lehimleme dolgu metalindeki ZR'nin yayılmasının kolay olmadığını, substratın önemli ölçüde aşınmadığını ve kaynaklı eklemin tokluğunun daha yüksek olduğunu gösterdi. Ni-Cr-ZR lehimleme dolgu metalinin kullanımı, CHS88 nikel bazlı alaşım bıçaklarındaki çatlakların onarımını sağlayabilir. Ojo ve ark. [19] boşluk boyutu ve proses parametrelerinin, inconel718 nikel bazlı alaşımın difüzyon lehimlenmiş eklemlerinin mikro yapısı ve özellikleri üzerindeki etkilerini incelemişlerdir. Boşluk boyutu arttıkça, Ni3al bazlı intermetalik bileşikler ve NI açısından zengin ve CR açısından zengin boridler gibi sert ve kırılgan fazların görünümü, eklem kuvveti ve tokluktaki azalmanın ana nedenidir.
Geçici sıvı faz difüzyon kaynağı, izotermal koşullar altında katılaşır ve kompozisyon ve yapının homojenleştirilmesine elverişli olan denge koşulları altında kristalizasyona aittir [20]. Pouranvari [21] Inconel718 nikel bazlı yüksek sıcaklık alaşımının geçici sıvı faz difüzyon kaynağını incelemiş ve matrisin dolgudaki CR içeriğinin ve ayrışma aralığının izotermal katılaşma bölgesinin mukavemetini etkileyen temel faktörler olduğunu bulmuştur. Lin ve ark. [22], geçici sıvı faz difüzyon kaynağı işlem parametrelerinin GH99 nikel bazlı yüksek sıcaklık alaşım eklemlerinin mikro yapısı ve özellikleri üzerindeki etkisini incelemişlerdir. Sonuçlar, bağlantı sıcaklığının artmasıyla veya sürenin uzatılmasıyla, çökelme bölgesindeki NI açısından zengin ve CR açısından zengin boridlerin sayısının azaldığını ve çökelme bölgesinin tane boyutunun daha küçük olduğunu gösterdi. Oda sıcaklığı ve yüksek sıcaklık gerilme kesme mukavemeti, tutma süresinin uzatılmasıyla arttı. Şu anda, geçici sıvı faz difüzyon kaynağı, düşük stresli alanlardaki küçük çatlakları onarmak ve taçsız bıçakların uç hasarını yeniden inşa etmek için başarılı bir şekilde kullanılmıştır [23-24]. Geçici sıvı faz difüzyon kaynağı çeşitli malzemelere başarıyla uygulanmış olsa da, küçük çatlakların (yaklaşık 250μm) onarımı ile sınırlıdır.
Çatlak genişliği 0. 5 mm'den daha büyük olduğunda ve kılcal etki çatlağı doldurmak için yetersiz olduğunda, aktif difüzyon kaynağı kullanılarak bıçak onarımı elde edilebilir [24]. Su ve ark. [25], DF4B lehim malzemesi kullanarak IN738 nikel bazlı yüksek sıcaklık alaşım bıçağını onarmak için aktive edilmiş difüzyon lehimleme yöntemini kullandılar ve yüksek mukavemetli, oksidasyona dayanıklı lehimlenmiş bir eklem elde etmişlerdir. Eklemde çökeltilen ′ fazı bir güçlendirme etkisi vardır ve gerilme mukavemeti ana malzemenin% 85'ine ulaşır. Eklem, CR açısından zengin borid pozisyonunda kırılır. Hawk ve ark. [26] ayrıca René 108 nikel bazlı yüksek sıcaklık alaşım bıçağının geniş çatlağını onarmak için aktif difüzyon kaynağı kullanmışlardır. Gelişmiş malzeme yüzeylerinin orijinal yeniden yapılandırılması için yeni geliştirilen bir yöntem olarak toz metalurji yeniden üretimi, yüksek sıcaklık alaşım bıçaklarının onarımında yaygın olarak kullanılmaktadır. Bıçaklardaki çatlaklar, ablasyon, aşınma ve delikler gibi büyük boşluk kusurlarının (5 mm'den fazla) üç boyutlu izotropik gücünü geri yükleyebilir ve yeniden yapılandırabilir [27]. Kanadalı bir şirket olan Liburdi, zayıf kaynak performansına sahip yüksek AL ve TI içeriğine sahip nikel bazlı alaşım bıçaklarını onarmak için LPM (Liburdi toz metalurjisi) yöntemini geliştirdi. Süreç Şekil 4'te gösterilmektedir [28]. Son yıllarda, bu yönteme dayanan dikey laminasyon tozu metalurji yöntemi, 25 mm kadar geniş kusurların bir kerelik lehimleme onarımı yapabilir [29].

Tamirat Nikel bazlı yüksek sıcaklık alaşımlı türbin bıçaklarının yüzey hasarı
Nikel bazlı yüksek sıcaklık alaşım bıçaklarının yüzeyinde küçük alan çizikleri ve korozyon hasarları meydana geldiğinde, hasarlı alan genellikle işleme yoluyla çıkarılabilir ve yivlenebilir ve daha sonra uygun bir kaynak yöntemi kullanılarak doldurulabilir ve onarılabilir. Mevcut araştırma esas olarak lazer eritme birikimi ve argon ark kaynak onarımına odaklanmaktadır.
Kim ve ark. [30] Amerika Birleşik Devletleri'ndeki Delaware Üniversitesi'nden, yüksek AL ve TI içeriğine sahip RENE80 nikel bazlı alaşım bıçakları üzerinde lazer kaplama ve manuel kaynak onarımı gerçekleştirdi ve soluk sonrası ısı tedavisi ve kalça presleme (kalçalı presleme (kalça presleme (kalça) ile etkili bir şekilde azaltılmış olan iş parçaları ile karşılaştırıldı. Liu ve ark. [31] Huazhong Bilim ve Teknoloji Üniversitesi'nden 718 nikel bazlı alaşım türbin bileşenlerindeki oluk ve delik kusurlarını onarmak için lazer kaplama teknolojisini kullandı ve Şekil 5'te gösterildiği gibi lazer güç yoğunluğu, lazer tarama hızı ve kaplama formunun onarım işlemi üzerindeki etkilerini araştırdı.

Argon ark kaynağı onarımı açısından Qu Sheng ve ark. [32] Çin Havacılık Geliştirme Shenyang Liming Aero Engine (Group) Co., Ltd. . Sonuçlar, geleneksel kobalt bazlı kaynak malzemeleri ile onarıldıktan sonra, ısıldan etkilenen bölgenin termal çatlaklara eğilimli olduğunu ve kaynağın sertliğinin azaldığını göstermektedir. Bununla birlikte, yeni geliştirilen MGS -1 nikel bazlı kaynak malzemeleri, uygun kaynak ve ısı işlemi işlemleri ile birleştirildiğinde, ısıldan etkilenen bölgede çatlakları etkili bir şekilde önleyebilir ve 1000 derecedeki gerilme mukavemeti baz malzemesinin% 90'ına ulaşır. Song Wenqing ve ark. [33] K4104 Yüksek Sıcaklık Alaşımlı Türbin Kılavuz Bıçaklarının Döküm Kusurlarının Onarım Kaynak Süreci Üzerine Bir Çalışma yürüttü. Sonuçlar, HGH3113 ve HGH3533 kaynak tellerini dolgu metalleri olarak kullanmanın mükemmel kaynak oluşumuna, iyi plastisiteye ve güçlü çatlak direncine sahip olduğunu gösterirken, artan ZR içeriğine sahip K4104 kaynak telinin zayıf olduğu, zayıf olduğu, kaynak yüzeyinin iyi oluşmadığı ve çatlaklar ve füzyon dışı kusurlar meydana geldiğini gösterdi. Blade onarım işleminde, doldurma malzemelerinin seçiminin hayati bir rol oynadığı görülebilir.
Nikel bazlı türbin bıçaklarının onarımına ilişkin mevcut araştırmalar, nikel bazlı yüksek sıcaklık alaşımlarının, onarım işlemi sırasında onları daha fazla çatlak duyarlı hale getiren P, Mo, AL ve P, MO, AL gibi katı çözelti güçlendiren elemanlar içerdiğini göstermiştir. Kaynaktan sonra yapısal ayrım ve kırılgan lavlar faz kusurlarının oluşumuna eğilimlidirler. Bu nedenle, nikel bazlı yüksek sıcaklık alaşımlarının onarımı üzerine yapılan araştırmalar, bu tür kusurların yapısının ve mekanik özelliklerinin düzenlenmesini gerektirir.
2 Titanyum Alaşım Fan/Kompresör Blade Onarım Yöntemi
Operasyon sırasında, titanyum alaşım fan/kompresör bıçakları esas olarak santrifüj kuvvet, aerodinamik kuvvet ve titreşim yüküne tabi tutulur. Kullanım sırasında, yüzey hasarı kusurları (çatlaklar, bıçak ucu aşınması, vb.), Titanyum alaşım bıçaklarının yerel kırılma kusurları ve büyük alan hasarı (yorgunluk kırığı, büyük alan hasarı ve korozyonu vb.) Genellikle bıçakların genel olarak değiştirilmesini gerektirir. Farklı kusur tipleri ve yaygın onarım yöntemleri Şekil 6'da gösterilmiştir. Aşağıda, bu üç tür kusurun onarımının araştırma durumunu sunacaktır.

2.1 Titanyum alaşım bıçağı yüzey hasar kusurlarının onarımı
Operasyon sırasında, titanyum alaşım bıçakları genellikle yüzey çatlakları, küçük alan çizikleri ve bıçak aşınması gibi kusurlara sahiptir. Bu tür kusurların onarımı nikel bazlı türbin bıçaklarına benzer. İşleme, arızalı alanı çıkarmak için kullanılır ve lazer eritme birikimi veya argon ark kaynağı doldurma ve onarım için kullanılır.
Lazer erime birikimi alanında Zhao Zhuang ve ark. [34] Kuzeybatı Politeknik Üniversitesi'nden [0. 5 mm) TC17 Titanyum Alaşım Forging'in derinliğine sahip küçük boyutlu yüzey kusurları (yüzey çapı 2 mm, yarım küre kusurları üzerinde bir lazer onarım çalışması gerçekleştirmiştir. Sonuçlar, lazer biriktirme bölgesindeki sütunlu kristallerin arayüzden epitaksiyal olarak büyüdüğünü ve tane sınırlarının bulanık olduğunu gösterdi. Isıdan etkilenen bölgedeki orijinal iğne şeklindeki çıtalar ve ikincil fazlar büyüdü ve kabalandı. Dövme numuneleriyle karşılaştırıldığında, lazerle onarılan numuneler yüksek mukavemet ve düşük plastisite özelliklerine sahipti. Çekme mukavemeti 1077.7 MPa'dan 1146.6 MPa'ya yükseldi ve uzama% 17.4'ten% 11.7'ye düştü. Pan Bo ve ark. [35], ZTC4 titanyum alaşımının dairesel delik şeklinde prefabrik kusurlarını birçok kez onarmak için koaksiyel toz besleme lazer kaplama teknolojisini kullanmışlardır. Sonuçlar, ana malzemeden onarılan alana mikroyapı değişim işleminin lamel fazı ve taneler arası faz → sepetweave yapısı → martensit → widmanstatten yapısı olduğunu göstermiştir. Isıdan etkilenen bölgenin sertliği, onarım sayısının artmasıyla hafifçe artarken, ana malzemenin ve kaplama tabakasının sertliği fazla değişmedi.
Sonuçlar, ısıl işlemden önce onarım bölgesi ve ısıldan etkilenen bölgenin, faz matrisinde dağıtılan ultra ince iğne benzeri faz olduğunu ve baz malzeme bölgesinin ince bir sepet yapısı olduğunu göstermektedir. Isıl işlemden sonra, her alanın mikro yapısı, lath benzeri birincil faz + faz dönüşüm yapısıdır ve onarım alanındaki birincil fazın uzunluğu diğer alanlardan önemli ölçüde daha büyüktür. Onarım parçasının yüksek döngü yorgunluk sınırı, baz malzemenin yorgunluk sınırından daha yüksek olan 490MPA'dır. Aşırı düşüş yaklaşık%7,1'dir. Manuel argon ark kaynağı, bıçak yüzey çatlaklarını ve uç aşınmasını onarmak için yaygın olarak kullanılır. Dezavantajı, ısı girişinin büyük olması ve büyük alan onarımlarının büyük termal stres ve kaynak deformasyonuna eğilimli olmasıdır [37].
Mevcut araştırmalar, onarım için lazer eritme veya argon ark kaynağının kullanılıp kullanılmadığına bakılmaksızın, onarım alanının yüksek mukavemet ve düşük plastisite özelliklerine sahip olduğunu ve onarımdan sonra bıçağın yorulma performansının kolayca azaltıldığını göstermektedir. Araştırmanın bir sonraki adımı, alaşım bileşiminin nasıl kontrol edileceği, kaynak işlemi parametrelerini nasıl ayarlayacağına ve onarım alanının mikro yapısını düzenlemek, onarım alanında mukavemet ve plastisite eşleşmesini sağlamak ve mükemmel yorgunluk performansını sağlamak için işlem kontrol yöntemlerini optimize etmelidir.
2.2 Titanyum alaşım bıçaklarının yerel hasarının onarımı
Titanyum alaşımlı rotor bıçak hasar kusurlarının onarımı ile Titanyum alaşımının üç boyutlu katı parçaların ek üretim teknolojisi arasında işlem açısından önemli bir fark yoktur. Onarım, Şekil 7'de gösterildiği gibi, matris olarak hasarlı parçalarla kırık bölümünde ve yerel yüzeyde ikincil biriktirme katkı üretimi süreci olarak kabul edilebilir. Farklı ısı kaynaklarına göre, esas olarak lazer katkı onarımı ve ark katkı onarımına ayrılmıştır. Son yıllarda, Alman 871 İşbirliği Araştırma Merkezi'nin ARC katkı onarım teknolojisini titanyum alaşım integral bıçaklarının onarımı için bir araştırma odağı haline getirdiğini ve çekirdekleme maddeleri ve diğer yollar ekleyerek onarım performansını geliştirdiğini belirtmek gerekir [39].

Lazer katkı onarımı alanında Gong Xinyong ve ark. [40] TC11 titanyum alaşımının lazer eritme onarım sürecini incelemek için TC11 alaşım tozu kullandı. Onarımdan sonra, ince duvarlı numunenin biriktirme alanı ve arayüz remeling alanında tipik Widmanstatten yapı özellikleri ve Widmanstatten yapısından çift durum yapısına geçiş yapan matris ısısı etkilenen bölge yapısı vardı. Biriktirme alanının gerilme mukavemeti, arayüz geçiş bölgesi ve matrisinkinden daha yüksek olan yaklaşık 1200 MPa idi, plastisite ise matrisinkinden biraz daha düşüktü. Çekme örneklerinin tümü matrisin içinde kırıldı. Son olarak, gerçek pervane nokta noktalı erime biriktirme yöntemi ile onarıldı, süper hızlı test değerlendirmesini geçti ve kurulum uygulamasını gerçekleştirdi. Bian Hongyou ve ark. [41] TC17 titanyum alaşımının lazer ilave onarımını incelemek için TA15 tozu kullandılar ve farklı tavlama ısıl işlem sıcaklıklarının (610 derece, 630 ve 650 derece) mikro yapısı ve özellikleri üzerindeki etkilerini araştırmışlardır. Sonuçlar, lazer birikimi ile onarılan biriken TA15/TC17 alaşımının gerilme mukavemetinin 1029MPA'ya ulaşabileceğini, ancak plastisitenin sadece% 4.3'ü, TC17 amflarının sırasıyla% 90.2 ve% 61.4'üne ulaştığını gösterdi. Farklı sıcaklıklarda ısıl işlemden sonra, gerilme mukavemeti ve plastisitesi önemli ölçüde iyileştirilir. Tavlama sıcaklığı 650 derece olduğunda, en yüksek gerilme mukavemeti 1102MPa'dır, TC17 ambalajlarının% 98.4'üne ulaşır ve kırılma sonrası uzama% 13.5'tir, bu da yatırılan duruma kıyasla önemli ölçüde iyileştirilir.
ARC katkı onarımı alanında Liu ve ark. [42] eksik TC4 titanyum alaşım bıçağının simüle edilmiş bir örneği üzerinde bir onarım çalışması gerçekleştirmişlerdir. Eşitli kristaller ve sütunlu kristallerin karışık bir tahıl morfolojisi, biriken tabakada maksimum 991 MPa gerilme mukavemeti ve%10 uzama ile elde edildi. Zhuo ve ark. [43] TC17 titanyum alaşımı üzerinde bir ARC katkı onarım çalışması yapmak için TC11 kaynak teli kullandılar ve biriken tabakanın ve ısıya etkilenen bölgenin mikroyapısal evrimini analiz etmişlerdir. Çekme mukavemeti, ısıtılmamış koşullar altında 1015.9 MPa idi ve uzama iyi kapsamlı performansla%14.8 idi. Chen ve ark. [44] farklı tavlama sıcaklıklarının TC11/TC17 titanyum alaşım onarım örneklerinin mikroyapı ve mekanik özellikleri üzerindeki etkilerini incelemişlerdir. Sonuçlar, daha yüksek bir tavlama sıcaklığının, onarılan örneklerin uzamasını iyileştirmek için faydalı olduğunu göstermiştir.
Titanyum alaşım bıçaklarındaki yerel hasar kusurlarını onarmak için metal katkı üretim teknolojisinin kullanımı üzerine araştırmalar sadece bebeklik dönemindedir. Onarılan bıçakların sadece biriken tabakanın mekanik özelliklerine dikkat etmesi gerekmekle kalmaz, aynı zamanda onarılan bıçakların arayüzündeki mekanik özelliklerin değerlendirilmesi de aynı derecede önemlidir.
3 Titanyum Alaşımlı Bıçaklar Geniş Alan Hasar Bıçağı Değiştirme ve Onarım
Kompresör rotor yapısını basitleştirmek ve ağırlığı azaltmak için, modern uçak motoru bıçakları genellikle çalışan bıçakları ve bıçak disklerini integral bir yapıya dönüştüren, zıvana ve mortisi çıkaran tek parçalı bir yapı olan entegre bir bıçak disk yapısı benimser. Kilo azaltma amacına ulaşırken, tenonun aşınmasını ve aerodinamik kaybını ve geleneksel yapıdaki zamzeti de önleyebilir. Kompresör integral bıçak diskinin yüzey hasarının ve lokal hasar kusurlarının onarımı, yukarıda belirtilen ayrı bıçak onarım yöntemine benzer. Entegre bıçak diskinin kırık veya eksik parçalarının onarımı için, benzersiz işleme yöntemi ve avantajları nedeniyle doğrusal sürtünme kaynağı yaygın olarak kullanılır. Süreci Şekil 8'de gösterilmektedir [45].

Mateo ve ark. [46] ti -6246 titanyum alaşımının onarımını simüle etmek için doğrusal sürtünme kaynağı kullanılmıştır. Sonuçlar, üç kata kadar onarılan aynı hasarın daha dar bir ısıdan etkilenen bölgeye ve daha ince bir kaynak tahıl yapısına sahip olduğunu göstermiştir. Çekme mukavemeti 1048 MPa'dan 1013 MPa'ya düştü ve onarım sayısındaki artış. Bununla birlikte, hem gerilme hem de yorgunluk örnekleri temel malzeme alanında kaynak alanından uzakta kırılmıştır.
Ma ve ark. [47] farklı ısı işlemi sıcaklıklarının (530 derece + 4 H hava soğutma, 610 derece + 4 H hava soğutma, 670 derece + 4} H hava soğutma) etkilerini TC17 titanyum alaboya linear sıyrılma kaynak eklemlerinin mikroyapısı ve mekanik özellikleri üzerindeki etkilerini incelemişlerdir. Sonuçlar, ısıl işlem sıcaklığı arttıkça, faz ve fazın yeniden kristalleşme derecesinin önemli ölçüde arttığını göstermektedir. Çekme ve darbe örneklerinin kırık davranışı kırılgan kırıktan sünek kırıklara dönüştü. 670 derecede ısıl işlemden sonra, gerilme numunesi temel malzemede kırıldı. Çekme mukavemeti 1262MPa idi, ancak uzama taban malzemesinin sadece% 81.1'iydi.
Şu anda, yerli ve yabancı araştırmalar, doğrusal sürtünme kaynak onarım teknolojisinin, eritmenin neden olduğu metalurjik kusurlar olmadan bağlanma yüzeyindeki oksitleri etkili bir şekilde uzaklaştırabilen kendi kendini temizleyen oksitler işlevine sahip olduğunu göstermektedir. Aynı zamanda, çift alaşım/çift performanslı integral bıçak diskleri elde etmek için heterojen malzemelerin bağlantısını gerçekleştirebilir ve farklı malzemelerden yapılmış bıçak gövdesi kırıklarının veya eksik integral bıçak disklerinin hızlı onarımını tamamlayabilir [38]. Bununla birlikte, eklemlerde büyük artık stres ve heterojen malzeme bağlantılarının kalitesini kontrol etmede zorluk gibi integral bıçak disklerini onarmak için doğrusal sürtünme kaynak teknolojisinin kullanımında hala çözülecek birçok sorun vardır. Aynı zamanda, yeni malzemeler için doğrusal sürtünme kaynak işlemi daha fazla araştırmaya ihtiyaç duyar.
Bize Ulaşın
Şirketimize olan ilginiz için teşekkür ederiz! Profesyonel bir gaz türbini parçaları üretim şirketi olarak, dünyanın dört bir yanındaki müşteriler için daha yüksek kaliteli çözümler sunmak için teknolojik yenilik ve hizmet geliştirmeye bağlı olmaya devam edeceğiz. Herhangi bir sorunuz, öneri veya işbirliği niyetiniz varsa, size yardımcı olmaktan mutluluk duyarız. Lütfen aşağıdaki yollarla bizimle iletişime geçin:
Whatsapp: +86 135 4409 5201
E-mail:peter@turbineblade.net


